电弧炉中的脱氧、脱硫与合金化。HC FeMn、FeSiMn、FeMo、FeSi 与 HC FeCr, 用于建筑钢、合金钢与特种钢。大型钢厂规模的供货规范。
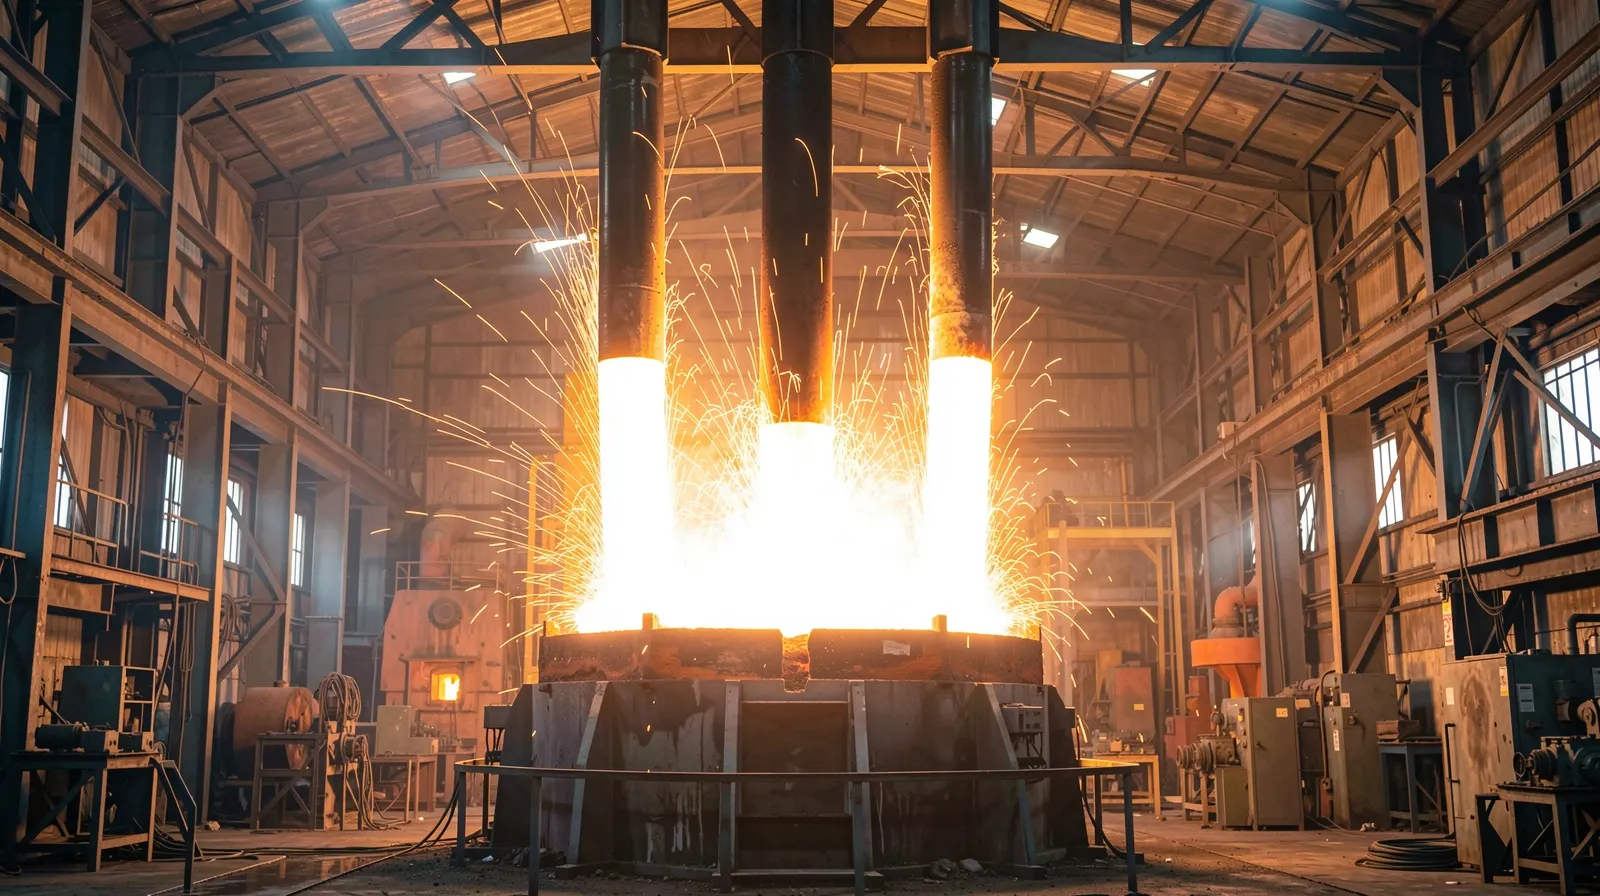
电弧炉在石墨电极下熔化废钢和 DRI/HBI,随后精炼通过出钢(tapping)、钢包处理和浇铸推进这一炉钢。这里的合金作业由两点主导:在贵重添加物的 recovery 稳定之前,必须先把氧和硫降下来;并且化学成分必须一炉接一炉地落在狭窄的 spec 窗口内。大多数铁合金添加在出钢时或在钢包炉中进行,此时炉渣呈还原性、温度受控,因此 recovery 率得以保持,炉次之间的分析漂移保持在低水平。
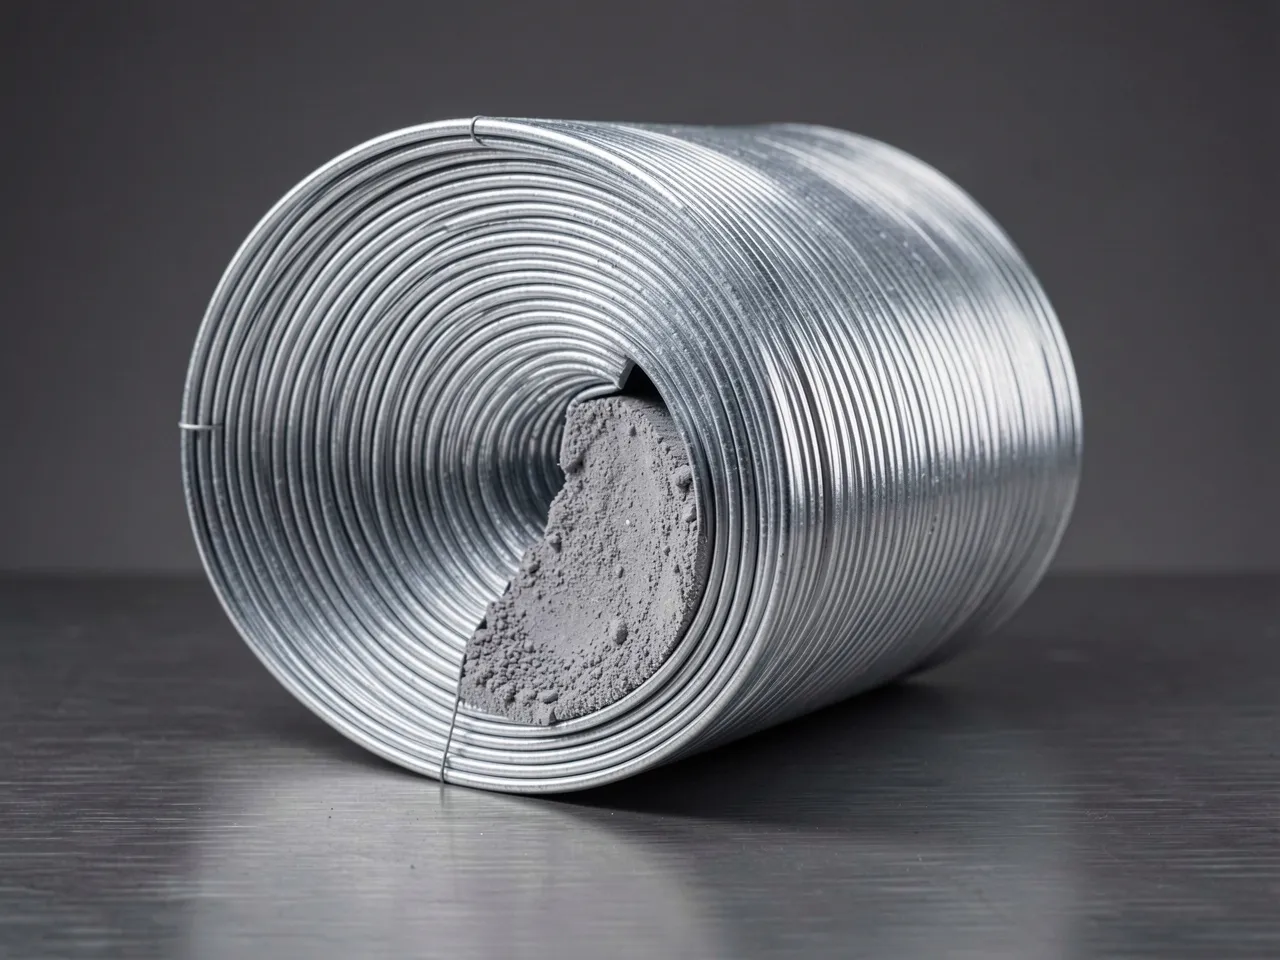
首先是脱氧(deoxidation)。FeSi 75(Si 74-76%)是钢液脱氧的主用硅源,通常为 1.5-4 kg/t,视溶解氧以及是否同时使用铝而定。锰合金化与残余脱氧相互重叠:HC FeMn(Mn 74-82%,C 至约 7.5%)为螺纹钢和结构钢牌号设定主体 Mn,而 FeSiMn(Mn 65-75%,Si 14-21%)同时加入 Mn 与 Si,并在一次添加中削减炉渣中的氧,在长材轧机中很常见。为获得淬透性(hardenability)和抗蠕变(creep)性能,FeMo(Mo 约 60%)和 HC FeCr(Cr 60-68%)在工程钢和特殊钢中承担合金化负荷;cored wire 在微调阶段以严格的 recovery 喂入 Ca、S 或 C,而 recarburizer 在低碳出钢后校正碳平衡。
牌号选择依据的是残余元素预算(residual budget),而不仅仅是化验值。在对下游韧性或可焊性有 spec 要求处,低 P/S FeMo 和控碳 FeMn 就很关键;粒度分布影响溶解和收得率(yield),因此筛分块料与粉料(fines)应与添加方式相匹配。每一批次随附按 EN 10204 3.1 出具的 COA 和 MTC,含完整元素分析和批次可追溯性。对于向欧盟出口的轧机,载体合金的 CBAM 内含排放文件正日益成为订单档案的一部分,且这一数据集随 COA 一同流转。
供应基于以 Gebze 保税库(bonded stock)持有的多区域采购,配 CIF Marmara 交付,因此轧机可将 HC FeMn、FeSiMn、FeMo、FeSi 75 和 HC FeCr 合并为一次发货。交期为保税库 24-48 小时,或新到海运批次 28-35 天 CIF,RFQ 在数小时内报价。