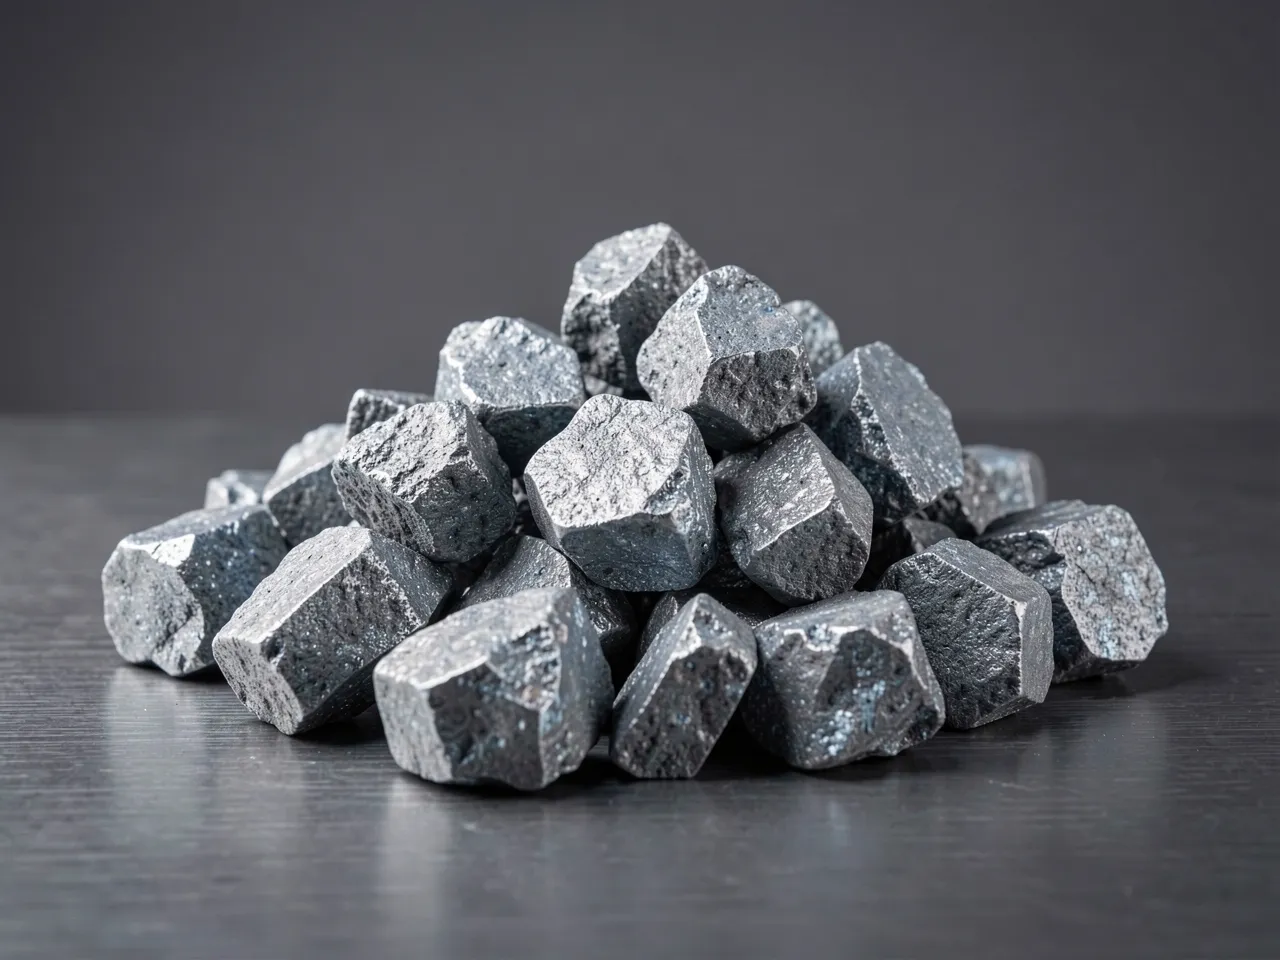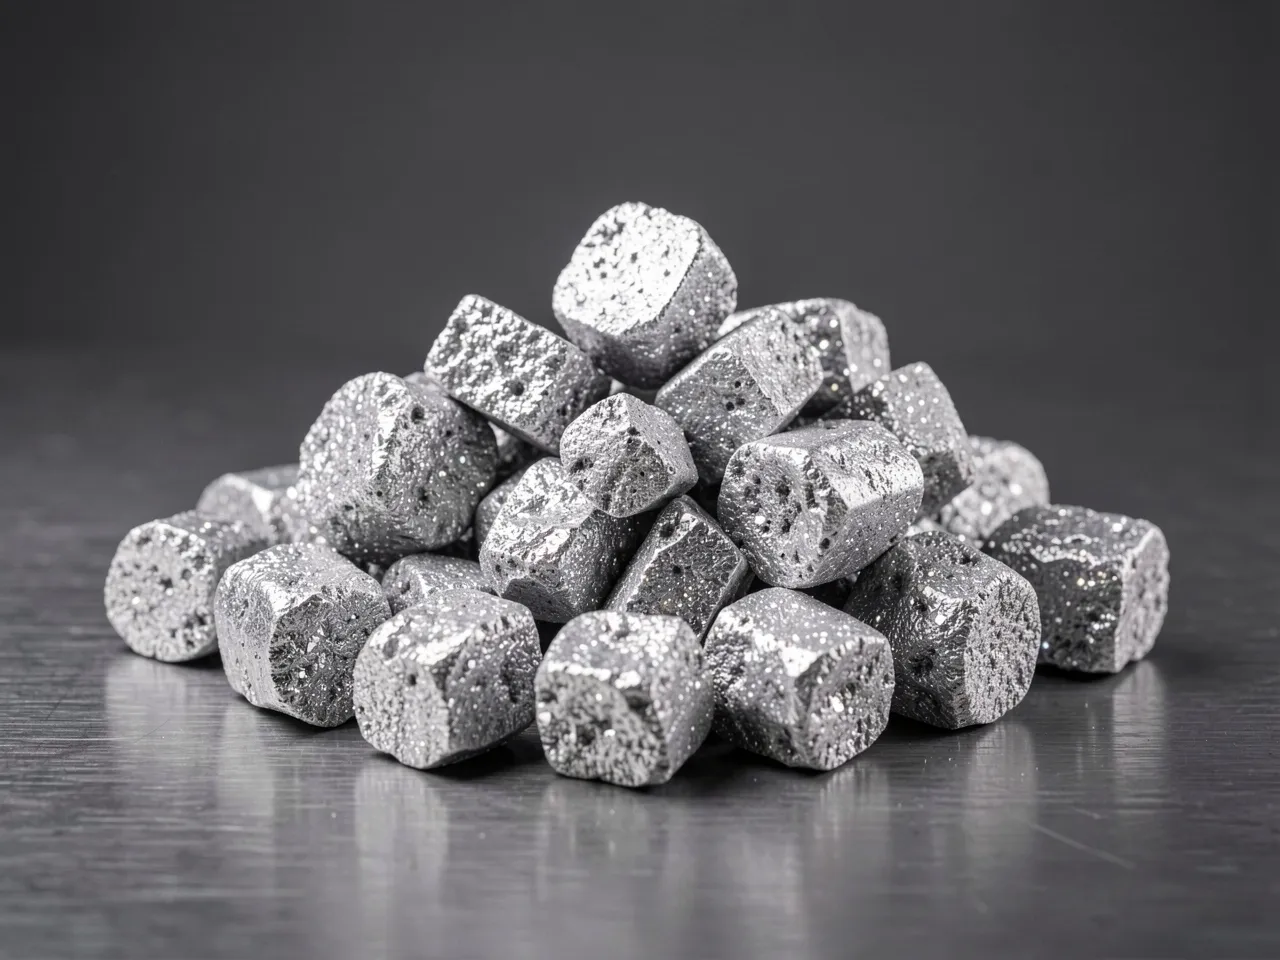
钨铁 (FeW) — 示意图
示意图
FeW新品

钨铁

钨铁 (FeW80) 可将高钨单元加入钢液,避免金属钨的熔化损失。溶解后,钨形成稳定的碳化物 (WC、W2C) 以及复杂的 M6C 相,在高温下抵抗溶解和粗化。这正是红硬性 (red-hardness) 背后的机制:即使刀尖在切削时炽热发红,刀具仍保持其切削刃和硬度。钨还提升热强度和耐磨性,因此它是 high-speed steel (HSS)、工模具钢、堆焊合金及耐热钢种的核心元素。添加量根据目标 W 化学成分调整,依牌号不同通常在数个十分之一至数个 wt% 之间。FeW80 料含 W 75-82%,并控制 C (≤0.5%)、Si (≤0.7%)、Mn (≤0.25%),且 P (≤0.04%) / S (≤0.08%) 较低,使该中间合金保持洁净,向炉次引入的杂质残留极少;10-50mm 块料 (lump) 适合洁净的炉料处理和可预测的回收率。每批均随附 COA 和 MTC 以实现完整可追溯性。Multi-regional sourcing 支持 CIF Marmara 及 Gebze 保税库存,FCL 或 LCL。请发送您的目标牌号以获取 RFQ。

技术规格

W75-82%
C≤ 0.5%
Si≤ 0.7%
Mn≤ 0.25%
P≤ 0.04%
S≤ 0.08%
尺寸10-50mm

应用领域

工业应用
高速钢(HSS)
工具钢与模具钢
堆焊(耐磨堆焊)合金
耐热钢

常见问题

工具钢和高速钢应选用哪种 FeW 牌号和规格?
该牌号 W 含量为 75-82%(常见的 FeW80 区间),C ≤0.5%、Si ≤0.7%、Mn ≤0.25%、P ≤0.04%、S ≤0.08%。高钨单位与低碳适用于需要单独控制 C 并要求残余元素严格的 HSS 及工模具钢牌号。对于堆焊和耐热合金,同样的低 P、低 S 范围可保护韧性和 red-hardness。在确定订单规格前,请结合您的钢包工艺核实目标 W 收得率和最大 C 值。
FeW 的加入量应如何规划?
加入量取决于您在成品钢中设定的残余 W,而非固定百分比。对于含约 6-18% W 的典型 HSS 牌号,应按该目标规划加入量,并对钨收得率进行修正;该收得率高且稳定,因为 FeW 溶解时无明显 fade。请加入已充分脱氧的钢液中,考虑到 10-50mm 粗粒度需留出溶解时间,并从您 COA 中的 W 值反算,而非套用通用的每吨千克数。
FeW 如何包装,交货期和 MOQ 是多少?
标准粒度为 10-50mm 块状,对于这种高密度材料通常装入钢桶或托盘上的吨袋,并配防潮内衬以防 S 和 P 沾污。交货条件可按 CIF Marmara 或 Gebze 保税库 ex 报价;MOQ 和交货期取决于牌号、粒度及订单量,范围从 5 MT LCL 至 20 MT FCL。请提供您的目标 W 区间、粒度和目的地,我们将按每笔订单确认包装、MOQ 和交货期。
每批 FeW 随附哪些质量文件?
每批均随附 COA / MTC,注明 heat 或 batch ID,以及对照牌号限值的实测 W 与 C、Si、Mn、P、S。钨和杂质采用公认的湿法化学与仪器分析方法测定(XRF / ICP / C 和 S 用燃烧法),粒度通过筛分分析验证。发货前取样按标准做法进行,并可应要求安排第三方检验或见证取样,使到货检测结果与证书相符。
何时以及用什么替代 FeW?
在 HSS 和工具钢中需要硬度、耐磨性和 red-hardness 时,FeW 是获得高残余 W 的高效途径。在冶金条件允许处,常用 ferro-molybdenum 进行部分替代,因为 Mo 每单位提供类似的 red-hardness 贡献,因此许多 HSS 牌号会基于成本和供货情况在 W 与 Mo 之间平衡。对于纯耐磨或堆焊用途,碳化钨添加则用于不同目的。任何替换都应与牌号的 W:Mo 比例及最终性能目标相匹配。