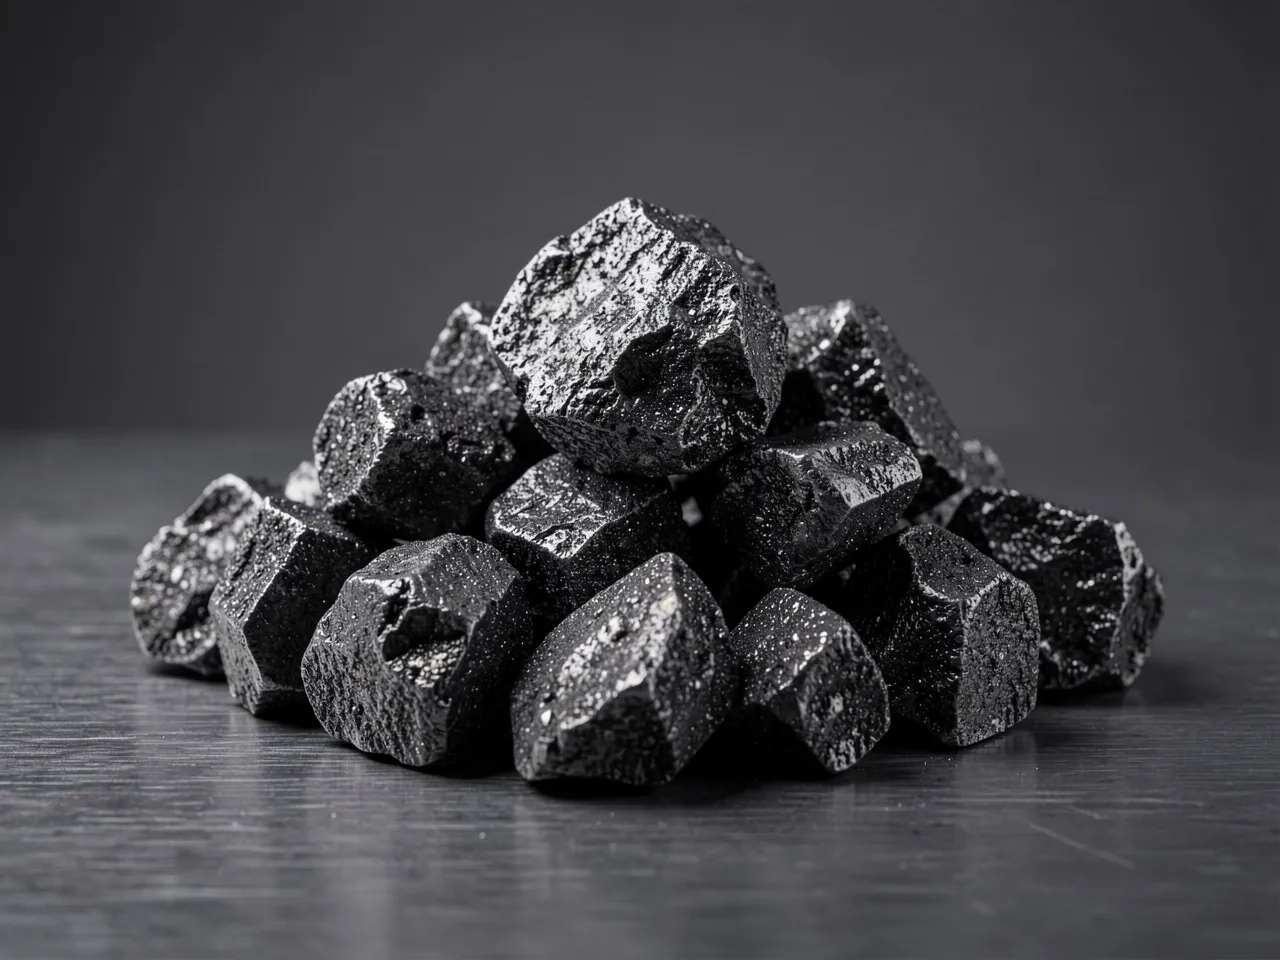
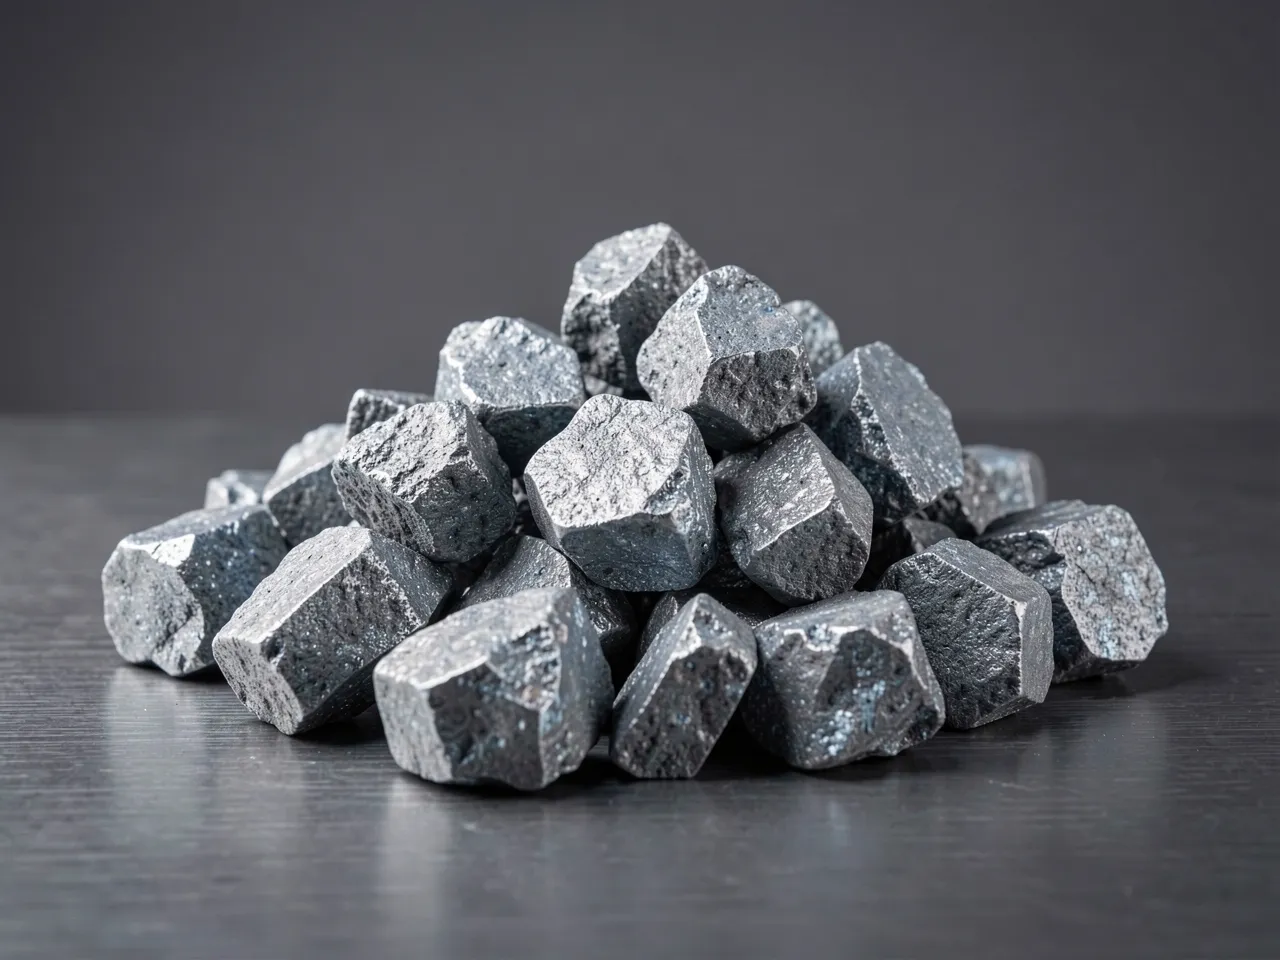
Ferrowolfram (FeW80) bringt eine hohe Wolframeinheit ohne die Schmelzverluste von metallischem W in Flüssigstahl ein. Nach dem Auflösen bildet Wolfram stabile Karbide (WC, W2C) und komplexe M6C-Phasen, die bei erhöhter Temperatur der Auflösung und Vergröberung widerstehen. Das ist der Mechanismus hinter der Warmhärte (Rotgluthärte): Das Werkzeug behält Schneide und Härte, auch wenn die Spitze bei der Zerspanung glüht. Wolfram erhöht außerdem Warmfestigkeit und Abriebbeständigkeit und ist daher ein Kernelement von Schnellarbeitsstahl (HSS), Werkzeug- und Gesenkstählen, Hartauftragslegierungen und hitzebeständigen Güten. Die Zugaben werden auf die W-Zielanalyse abgestimmt, üblicherweise von einigen Zehntel bis zu mehreren Gew.-% je nach Güte. Die Güte FeW80 enthält W 75-82% bei kontrollierten Gehalten an C (≤0.5%), Si (≤0.7%), Mn (≤0.25%) sowie niedrigem P (≤0.04%) / S (≤0.08%), sodass die Vorlegierung sauber bleibt und kaum Begleitelemente in die Schmelze einträgt; Stücke von 10-50mm eignen sich für sauberes Chargieren und berechenbares Ausbringen. Jede Partie wird mit COA und MTC für volle Rückverfolgbarkeit geliefert. Die Beschaffung aus mehreren Regionen ermöglicht CIF Marmara und Bestand im Zolllager Gebze, FCL oder LCL. Senden Sie uns Ihre Zielgüte für eine Anfrage (RFQ).
Technische Spezifikationen
W
75-82%
C
≤ 0.5%
Si
≤ 0.7%
Mn
≤ 0.25%
P
≤ 0.04%
S
≤ 0.08%
Körnung
10-50mm
Anwendungen
Schnellarbeitsstahl (HSS)
Werkzeug- und Gesenkstahl
Hartauftragslegierungen
Hitzebeständiger Stahl
Häufig gestellte Fragen
Welchen FeW-Grade und welche Spezifikation sollte ich für Werkzeug- und Schnellarbeitsstähle wählen?
Dieser Grade läuft W 75-82% (das übliche FeW80-Band) mit C ≤0.5%, Si ≤0.7%, Mn ≤0.25%, P ≤0.04% und S ≤0.08%. Die hohe Wolframeinheit und der niedrige Kohlenstoff eignen sich für HSS- und Werkzeug- & Gesenkstahl-Güten, bei denen Sie C separat steuern und enge Restgehalte benötigen. Für Auftragschweiß- und hitzebeständige Legierungen schützt dasselbe niedrig-P-, niedrig-S-Profil die Zähigkeit und Warmhärte. Bestätigen Sie Ihre angestrebte W-Ausbeute und Ihr Höchst-C gegenüber Ihrer Pfannenpraxis, bevor Sie die Bestellspezifikation festlegen.
Welche Zugaberate sollte ich für FeW einplanen?
Die Dosierung wird durch das im Fertigstahl angestrebte Rest-W bestimmt, nicht durch einen festen Prozentsatz. Für typische HSS-Güten mit etwa 6-18% W planen Sie die Zugaben so, dass dieses Ziel korrigiert um die Wolframausbeute erreicht wird, die hoch und stabil ist, da sich FeW ohne nennenswertes Abklingen auflöst. Geben Sie in ein gut desoxidiertes Bad zu, gewähren Sie angesichts der groben Körnung 10-50mm Zeit zur Auflösung und rechnen Sie von Ihrem COA-W-Wert zurück statt von einer generischen kg-pro-Tonne-Zahl.
Wie wird FeW verpackt, und wie sind Lieferzeit und Mindestbestellmenge?
Standardkörnung ist 10-50mm Stückgut, typischerweise für diese Einheit hoher Dichte in Stahlfässern oder Big-Bags auf Paletten verpackt, mit wetterfesten Einlagen, um die Aufnahme von S und P fernzuhalten. Die Lieferbedingungen können CIF Marmara oder ab Zolllager Gebze angeboten werden; Mindestbestellmenge und Lieferzeit hängen von Grade, Körnung und Bestellvolumen über 5 MT LCL bis zu 20 MT FCL-Lose ab. Teilen Sie uns Ihr Ziel-W-Band, Ihre Körnung und Ihren Bestimmungsort mit, und wir bestätigen Verpackung, Mindestbestellmenge und Lieferzeit je Bestellung.
Welche Qualitätsdokumentation liegt jeder FeW-Charge bei?
Jede Charge wird mit einem COA / MTC versandt, der Schmelz- oder Chargen-ID und den analysierten W-Wert plus C, Si, Mn, P und S gegenüber den Grade-Grenzwerten ausweist. Wolfram und Verunreinigungen werden per anerkannter Nasschemie und instrumenteller Methoden (XRF / ICP / Verbrennung für C und S) bestimmt, wobei die Körnung per Siebanalyse verifiziert wird. Die Probenahme vor Versand folgt der Standardpraxis, und eine Drittprüfung oder überwachte Probenahme kann auf Anfrage arrangiert werden, sodass die Eingangsergebnisse mit dem Zertifikat übereinstimmen.
Wann würde ich FeW ersetzen, und wodurch?
FeW ist die effiziente Route zu hohem Rest-W, wo Sie Härte, Verschleißbeständigkeit und Warmhärte in HSS- und Werkzeugstählen benötigen. Wo die Metallurgie es zulässt, ist eine teilweise Substitution durch Ferromolybdän üblich, da Mo pro Einheit einen ähnlichen Warmhärte-Beitrag liefert, sodass viele HSS-Güten W und Mo nach Kosten und Verfügbarkeit ausbalancieren. Für reinen Verschleiß- oder Auftragschweißeinsatz erfüllen Wolframkarbid-Zugaben einen anderen Zweck. Stimmen Sie jeden Tausch auf das W:Mo-Verhältnis der Güte und die angestrebten Endeigenschaften ab.