氮化铬铁 (FeCrN) — 示意图
示意图
FeCrN新品

氮化铬铁

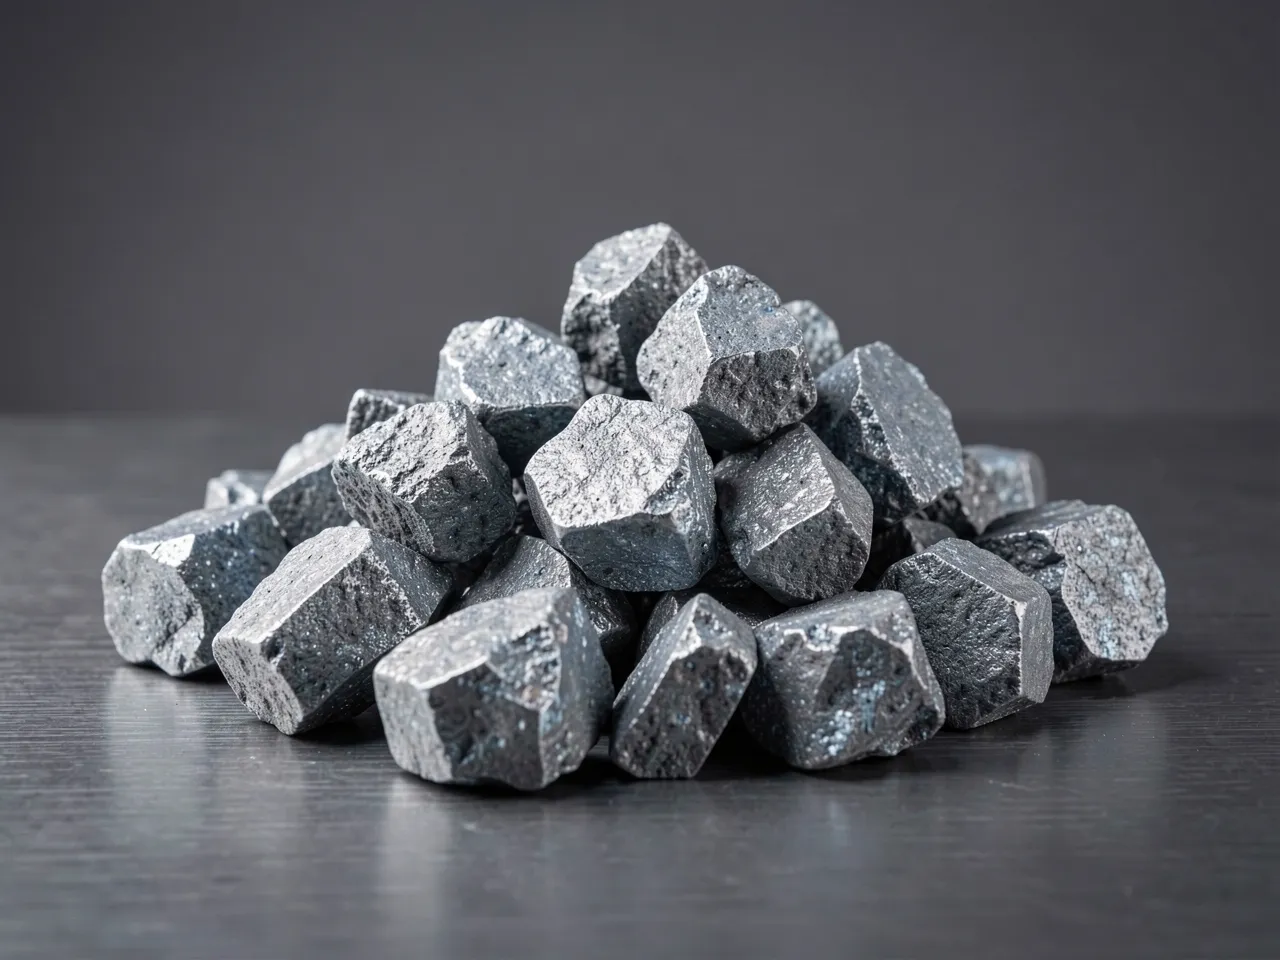
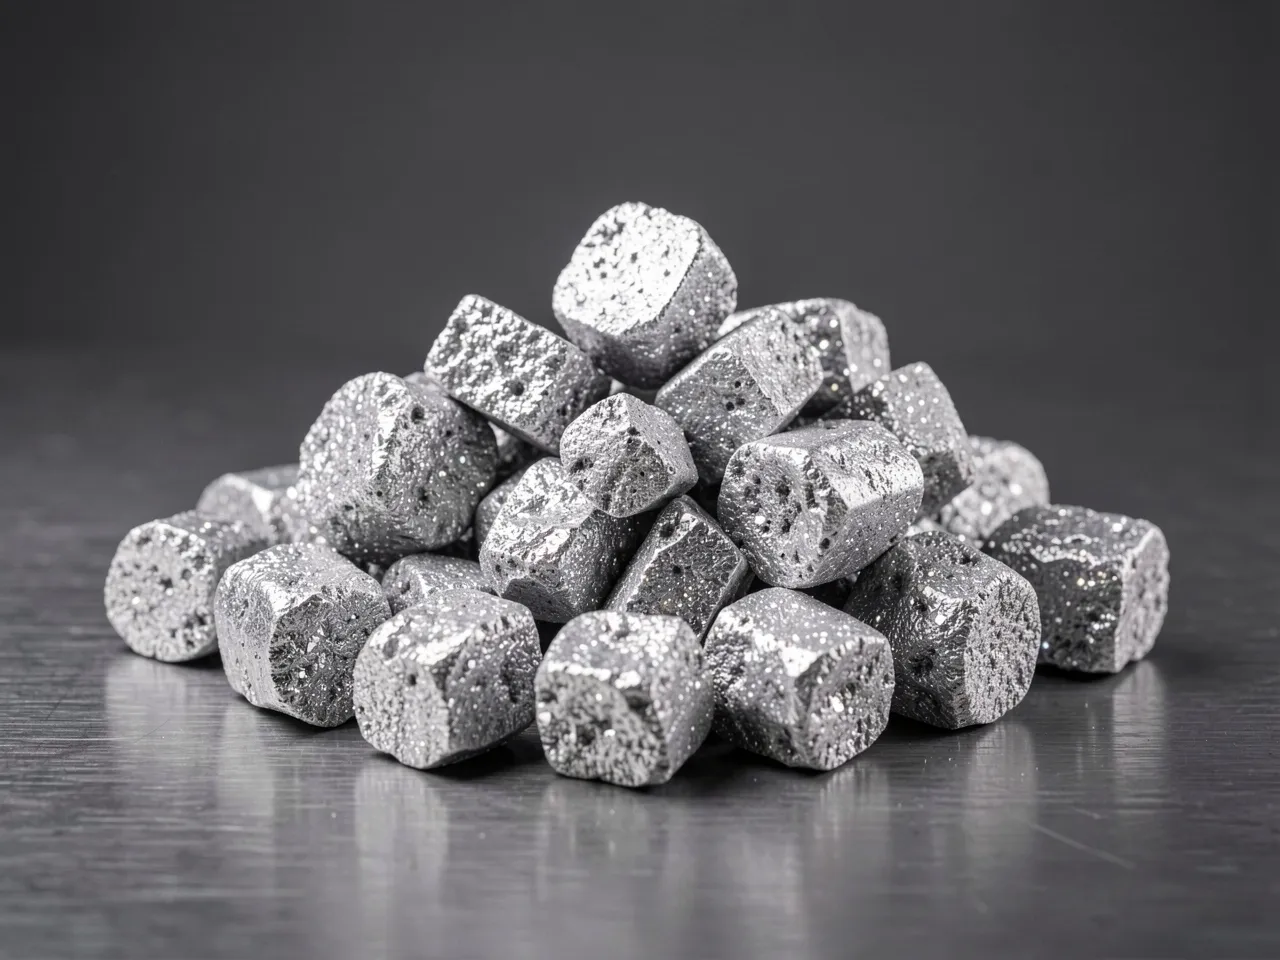
氮化铬铁(FeCrN)是一种固态氮化合金,通过单次加料即可将铬和氮带入熔池,溶解过程不会出现气相吹氮工艺中的 recovery 损失和气孔风险。氮是强奥氏体稳定元素和间隙固溶强化元素:可提高屈服强度,改善点蚀和缝隙腐蚀抗力,并使生产商在不破坏奥氏体/铁素体平衡的前提下降低 Ni 含量。因此 FeCrN 成为生产双相及超级双相不锈钢、氮合金化钢与高氮钢(HNS)以及某些工具钢的标准途径。典型加入量按目标 N 规格定量,成品钢中通常为 0.1-0.5 wt% 氮,并根据炉内氮 recovery 进行调整。该 grade 含 Cr 60-65%、N 5-8%,并将 C ≤0.06%、Si ≤1.5%、P ≤0.03%、S ≤0.04% 控制在低水平,以保护可焊性和延展性;粒度 10-50mm,确保溶解可预测、加料洁净。按每批提供 COA 和 MTC,multi-regional sourcing,CIF Marmara 或 Gebze 保税库存,20 MT FCL。请提供您的 grade 和 N 目标值以获取 RFQ。

技术规格

Cr60-65%
N5-8%
C≤ 0.06%
Si≤ 1.5%
P≤ 0.03%
S≤ 0.04%
尺寸10-50mm

应用领域

工业应用
双相不锈钢
氮合金化钢
高氮钢(HNS)
工具钢

常见问题

如何为氮强化不锈钢选择合适的 FeCrN 牌号?
依据炉次的铬和氮目标值进行匹配。本牌号 Cr 含量为 60-65%、N 为 5-8%,因此 Cr:N 比约为 8-12:1。对于双相钢牌号(如 2205 型),通常需要取 N 的上限,以在钢液中达到 0.14-0.20% N;高氮钢(HNS)则进一步推高。为保护抗晶间腐蚀性能,应将 C 控制在 ≤0.06%。在确定牌号前,请对照你的残余元素限值核对 Si ≤1.5%、P ≤0.03% 和 S ≤0.04%。
什么样的加入量和加料工艺能获得良好的氮回收率?
加入量取决于你的氮与铬缺口,而非固定比例。由于块料含 5-8% N,多数不锈钢冶炼者按炉料的约 0.5-2.0 wt% 加入 FeCrN,以将 N 提高十分之几个百分点。氮回收率随炉次而异;应在脱氧之后、严密渣层下后期加入,以限制脱氮。10-50mm 块料在钢液中溶解可预测。请结合 COA 数值进行试炉,以针对你的炉子和出钢工艺校准收得率。
包装方式、交货周期和最小起订量是怎样的?
标准包装为 10-50mm 块料装入托盘上的 1 MT 吨袋,小批量则用钢桶;可按你的运输路线进行标识。典型出运量为 20 MT FCL 或拼箱 5 MT LCL,并在 Gebze 设有保税库存,以便更快交付马尔马拉地区。MOQ 和交货周期取决于牌号可供情况,以及你是从保税库存提货还是从新配额提货,因此请连同你的吨位和交货条款(CIF、CFR 或 ex-bonded)索取当前报价。
每批货随附哪些质量文件和检测?
每批货随附一份 COA,按本规格注明 Cr、N、C、Si、P、S 及粒度,并可应要求提供 MTC。化学成分通过燃烧法分析 C/S、惰性气体熔融法测 N、XRF 或湿法测 Cr 进行验证。粒度按 10-50mm 区间进行筛分检查。可安排第三方检验(SGS/Bureau Veritas 类型)和装运前取样,使你的进厂质检在熔炼前与认证数值相符。
何时应使用 FeCrN,而非加入 FeCr 加上单独的氮源?
当你需要在一次加料中将受控的合金化氮与铬一并加入时,应使用 FeCrN——它避免了气态氮或氮化锰在不锈钢熔体中较差且波动的回收率,并使 C 保持在低位。标准 HC/LC 铬铁只补铬;氮化锰铁适用于 Mn-N 钢,而非铬目标。对于双相钢、HNS 和氮合金化工具钢,FeCrN 提供更严格的 N 控制。如果你的牌号不容许额外的 Cr,则以锰基氮化合金作为替代方案。

应用行业