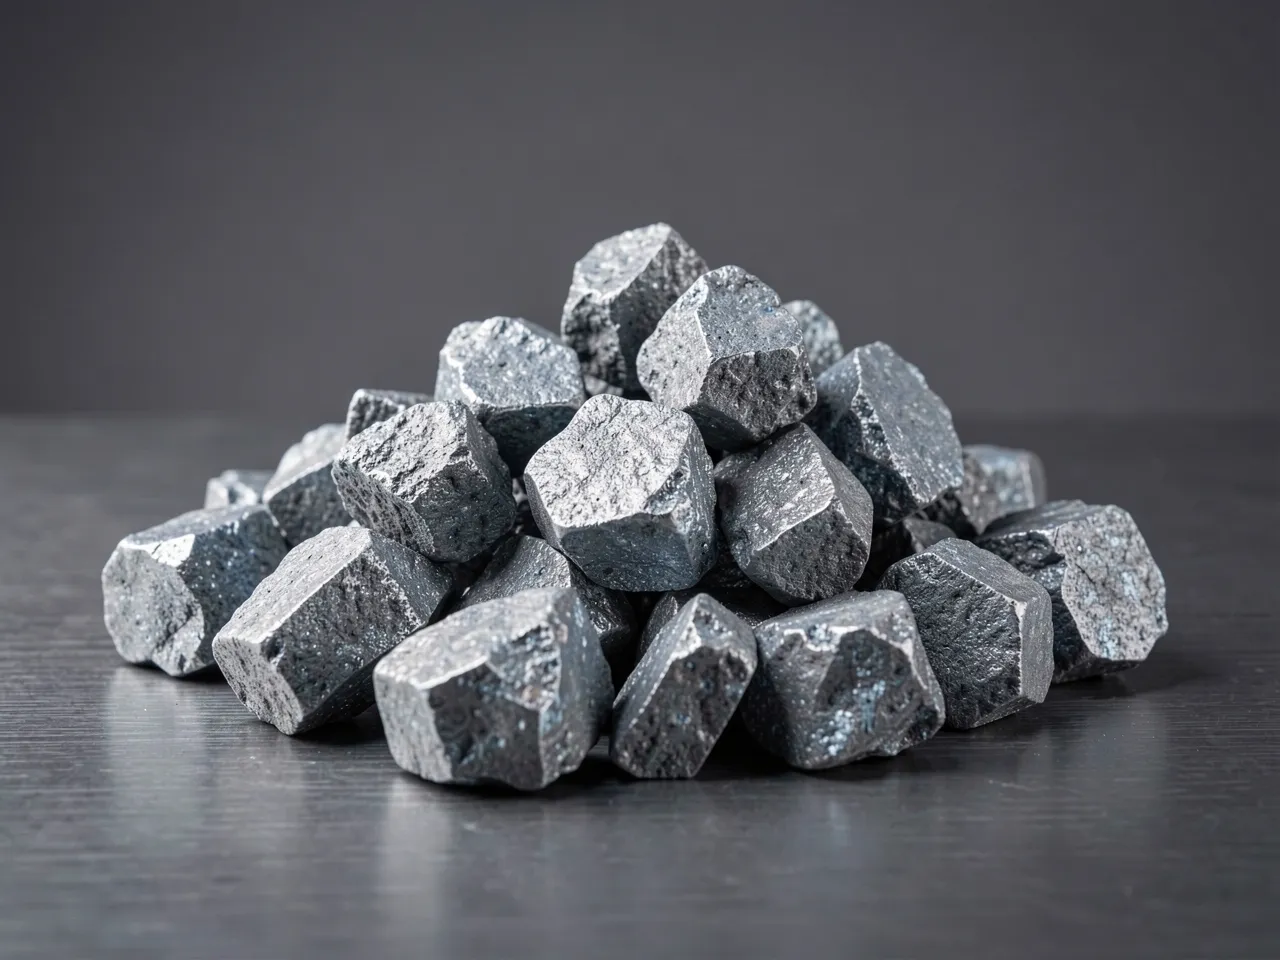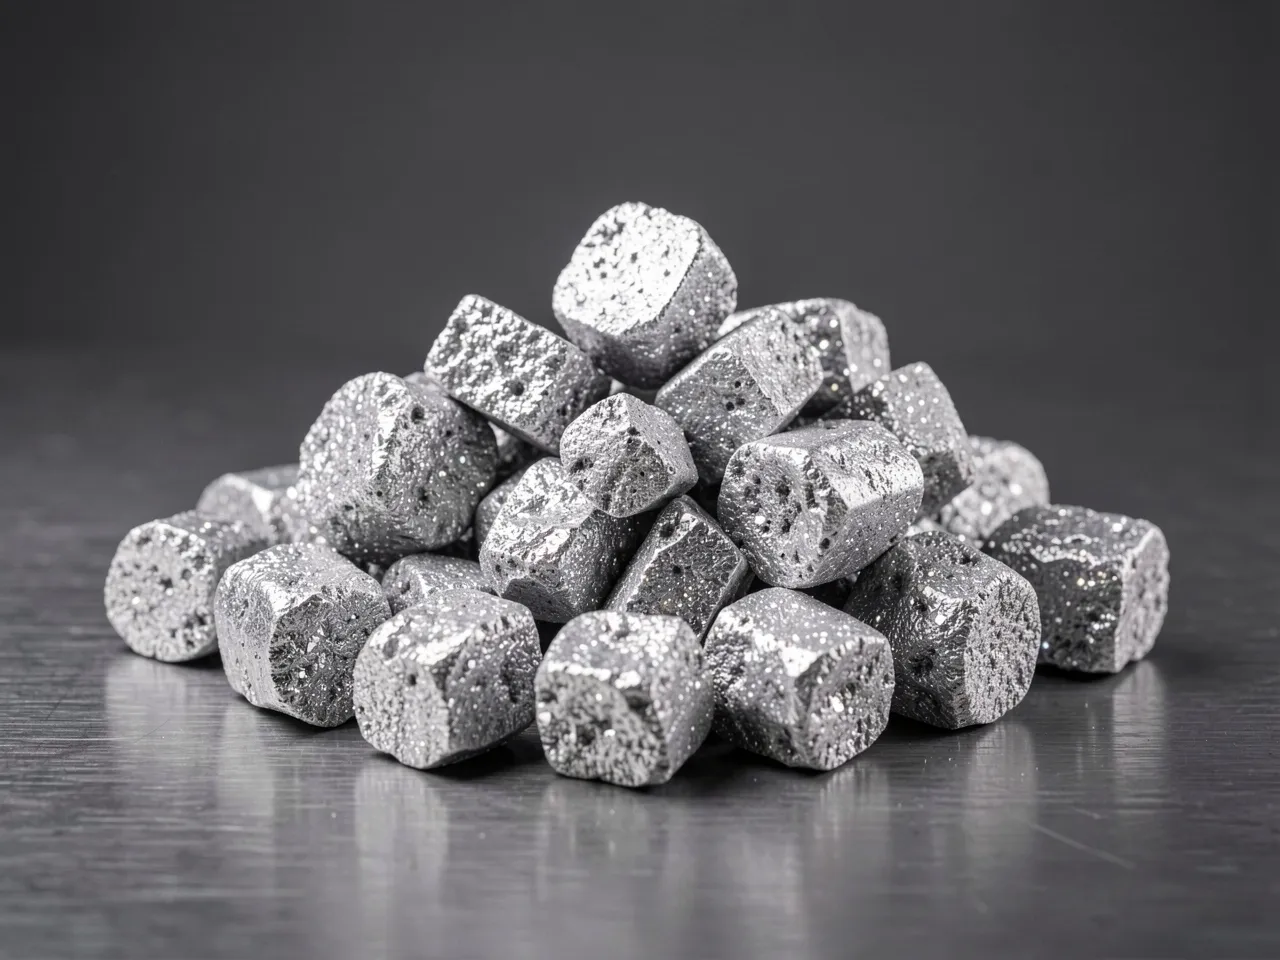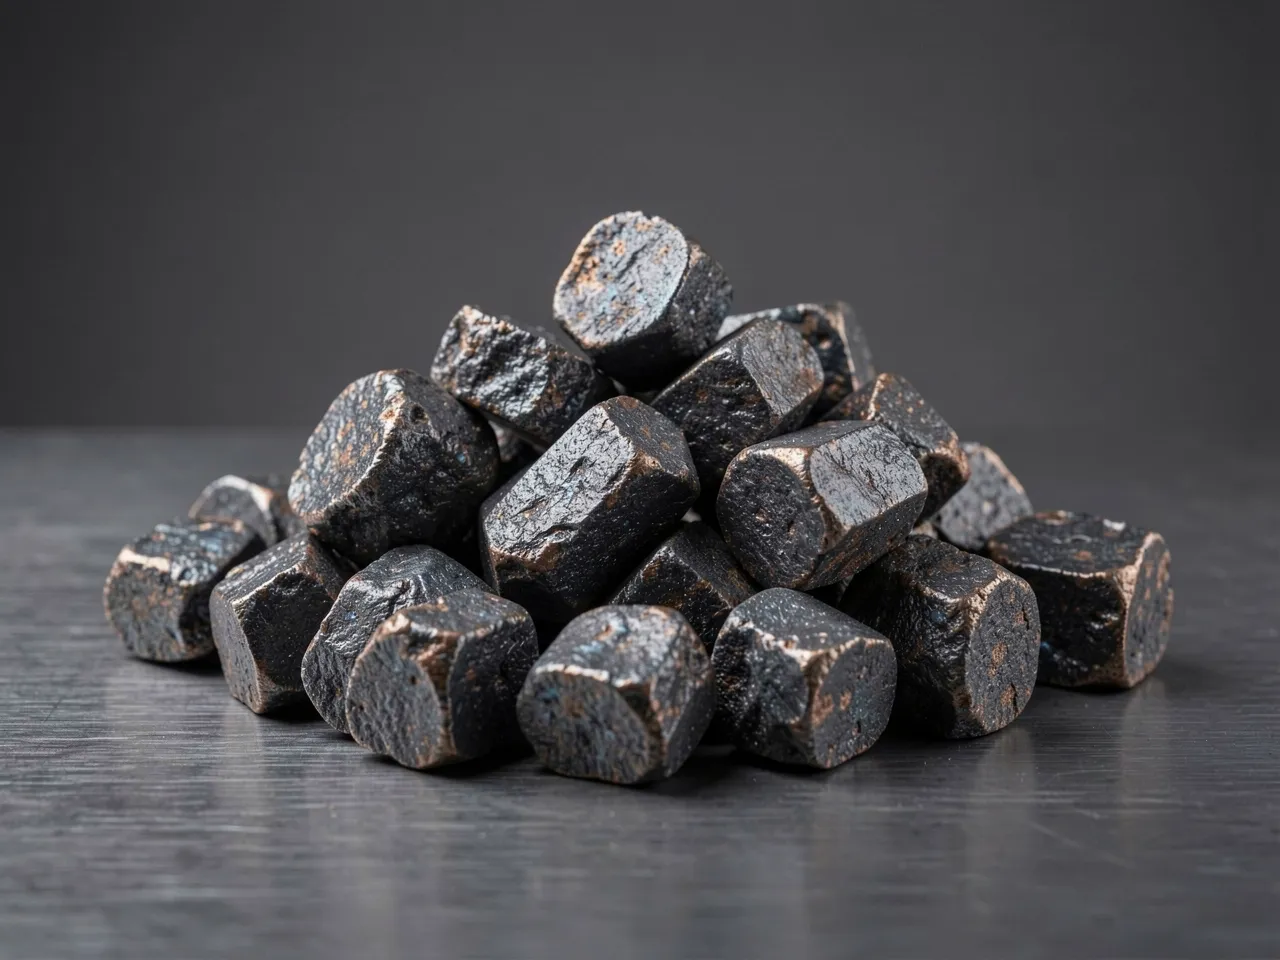
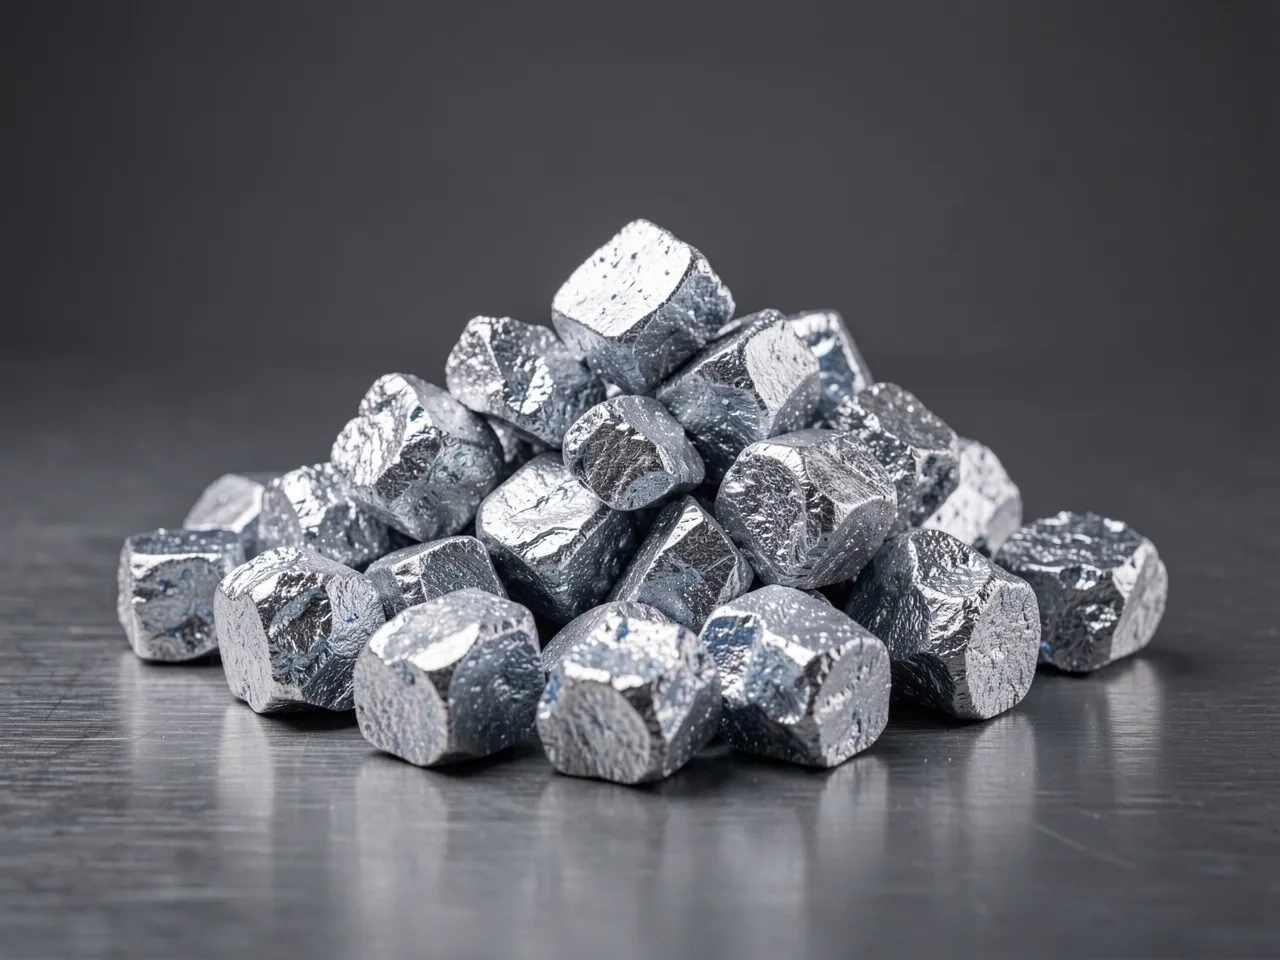
حديد الفاناديوم (FeV) — صورة توضيحية
صورة توضيحية
FeVجديد

حديد الفاناديوم

الفيرو فاناديوم (Ferro Vanadium, FeV) هو سبيكة وسيطة (master alloy) تنقل الفاناديوم إلى الصلب المنصهر لأغراض السبك الدقيق (micro-alloying). حتى عند معدلات الإضافة المنخفضة، يكوّن الفاناديوم كربونيتريدات V(C,N) دقيقة تترسب أثناء التبريد وتثبّت حدود حبيبات الأوستينيت، فتنعّم حجم الحبيبة وترفع في الوقت نفسه حد الخضوع والصلابة ومقاومة التآكل دون الحاجة إلى معالجة حرارية منفصلة. يحمل هذا الـ grade نسبة V بين 78-82%، مع C بحد أقصى 0.30% وP بحد أقصى 0.06% وS بحد أقصى 0.05%، ما يناسب تركيبات الصلب النظيف التي يجب أن تبقى فيها العناصر المتبقية ضمن حدود ضيقة. يُقيَّد Si عند 2.0% وAl عند 1.5%، بمقاس حبيبي 10-50mm يضمن ذوباناً متحكَّماً فيه واستعادة مستقرة في ممارسات البوتقة (ladle) أو الـ EAF. تتراوح الإضافات النموذجية بين 0.05-0.20 wt% V تبعاً للمتانة المستهدفة، وهي شائعة في ألواح HSLA الإنشائية وحديد التسليح المسبوك دقيقاً وفولاذ النوابض وفولاذ العدد؛ كما يُعدّ الـ FeV مادة أولية لتخزين الطاقة طويل الأمد بتقنية التدفق الفانادي (vanadium-flow). تُشحن كل دفعة مرفقة بـ COA وMTC. يغطي التوريد متعدد المناطق التسليم CIF Marmara بدفعات 20 MT FCL أو 5 MT LCL. أرسل الـ grade والكمية بالأطنان وشروط التسليم للحصول على RFQ محدّث.

المواصفات التقنية

V78-82%
Si≤ 2.0%
Al≤ 1.5%
C≤ 0.30%
P≤ 0.06%
S≤ 0.05%
الحجم10-50mm

مجالات التطبيق

تطبيقات صناعية
فولاذ HSLA
السبك الدقيق لحديد التسليح
فولاذ الزنبركات
فولاذ العدد

الأسئلة الشائعة

ما درجة ومواصفات FeV التي ينبغي تحديدها للسبائك الدقيقة في فولاذ HSLA وحديد التسليح؟
بالنسبة لفولاذ HSLA وحديد التسليح وفولاذ الزنبركات وفولاذ العُدد، الخيار القياسي هو FeV80، ويُورَّد هنا بنسبة V 78-82% مع C ≤ 0.30% وSi ≤ 2.0% وAl ≤ 1.5% وP ≤ 0.06% وS ≤ 0.05%. تناسب نسبة الكربون المنخفضة وحدود الشوائب المتبقية إضافات الحوض (ladle) أو الفرن حيث تتحكم في نسبة C النهائية وتتجنب الشوائب المسببة للتقصُّف. الحجم كتل (lump) 10-50 mm. حدِّد قيمة V recovery المستهدفة وأي سقف أكثر صرامة لـ Al أو N في أمر الشراء (PO) لنؤكد مطابقة الدفعة له.
ما معدل الإضافة الذي يحقق محتوى الفاناديوم المستهدف في الفولاذ؟
تستهدف السبائك الدقيقة بالفاناديوم عادةً 0.03-0.15% V في الفولاذ النهائي، لذا فالإضافات صغيرة. كقاعدة عامة، يضيف كل 1 kg من FeV80 لكل طن من الفولاذ السائل نحو 0.08% V قبل خسائر الـ recovery. خطِّط لنحو 75-90% V recovery للإضافات المتأخرة في الحوض عند تطبيق ممارسة جيدة. احسب رجوعاً من نسبة V المتبقية المستهدفة ومن recovery المقاس لديك؛ أضِف في مرحلة متأخرة مع التحريك للحفاظ على recovery مرتفع وذوبان السبيكة.
كيف يُعبَّأ FeV80، وما الحد الأدنى للطلب (MOQ) ومدة التوريد النموذجية؟
التعبئة القياسية كتل (lump) 10-50 mm في براميل فولاذية محكمة الإغلاق أو في أكياس big bag سعة 1 MT على منصات نقالة، مُنصَّبة على نقالات للتستيف بنظام FCL. تتراوح أحجام الطلب النموذجية من 5 MT LCL حتى حاوية كاملة 20 MT FCL، مع توافر كميات أصغر من البراميل مقابل bonded stock. تعتمد مدة التوريد على توافر الدفعة وشرط الـ Incoterm المختار (مثل CIF Marmara أو ex-bonded Gebze). أرسل الطنّاج والميناء ونافذة التسليم المطلوبة ونؤكد الجدول وفق الـ multi-regional sourcing الحالي.
ما وثائق الجودة والاختبارات المرفقة مع كل دفعة؟
تُشحن كل دفعة مع COA / MTC يبيّن رقم الصبّة (heat) أو الدفعة والقيم المحلَّلة لـ V وSi وAl وC وP وS مقابل مواصفة FeV80. يُحدَّد التركيب الكيميائي بطرق قياسية (XRF والتحليل الرطب لـ V؛ وLECO لـ C وS). يُبلَّغ عن توزيع الحجم ضمن نطاق 10-50 mm. إذا تطلبت أخذ عينات من طرف ثالث، أو تحليلاً بحضور شاهد، أو تحليلاً وفق طريقة ASTM أو DIN محددة، فدوِّن ذلك في أمر الشراء قبل الشحن ليُدرَج في خطة الفحص.
متى يمكن أن يحل FeNbV أو الفاناديوم المُنترَج أو VN محل FeV80، ومتى لا ينبغي الاستبدال؟
للتقوية المباشرة عبر ترسبات V(C,N) الدقيقة، يُعد FeV80 المسار المباشر والأقل شوائب متبقية. يمكن للفيروفاناديوم المُنترَج أو سبيكة VN رفع حد الخضوع أكثر عندما ترغب في نسبة N:V أعلى وترسبات أدق، وغالباً بإضافة V أقل. أما FeNb أو FeNbV فيحوّلان الاستراتيجية نحو تنعيم الحبيبات المعتمد على Nb بسلوك إعادة تبلور مختلف. لا تستبدل فيما بينها دون إعادة فحص مستوى N في فولاذك ودرجة حرارة التشطيب والخواص الميكانيكية المستهدفة، لأن كيمياء الترسب والـ recovery تختلف.

الصناعات التي يُستخدم فيها